उच्च-ग्रिट स्यान्डपेपरको साथ पेन्ट फिनिशिङ: चयन मापदण्ड र प्रगति सुझावहरू
शीट मेटल पेन्ट सतहहरूको राम्रो स्यान्डिङ पेन्टिङ प्रक्रियामा एक संक्रमणकालीन चरण हो जसले स्प्रे कोटिंग र पालिसिङ पुल गर्दछ। यसको प्राथमिक उद्देश्य स्पष्ट कोटलाई नोक्सान नगरी सुन्तलाको बोक्रा र धुलोको दाग जस्ता सतही दोषहरू हटाउनु हो, जसले गर्दा पछिल्ला पालिसिङको लागि एक समान माइक्रोस्कोपिक सतह अवस्था स्थापना गर्नु हो। यस प्रक्रियामा, को छनोटउच्च-ग्रिट स्यान्डपेपरफाइन स्यान्डिङको दक्षता र अन्तिम चमक स्तरलाई प्रत्यक्ष असर गर्छ। त्यसोभए, सही स्यान्डपेपर चयन गर्नका लागि केही सुझावहरू के हुन्?
ग्रिट चयन दोषको प्रकारसँग मेल खानुपर्छ
स्यान्डपेपर ग्रिटको चयन अनिवार्य रूपमा रंग सतह दोषहरूको गम्भीरतामा निर्भर गर्दछ। स्पष्ट कोट सतहमा साना धुलो धब्बा र राम्रो ढिलो चिन्हहरूका लागि, वा ऐना पालिस गर्नु अघि सतह प्रिट्रीटमेन्टको लागि, 2,000 देखि 3,000 ग्रिट सबैभन्दा सामान्य रूपमा प्रयोग हुने दायरा हो।उच्च-ग्रिट स्यान्डपेपर। यस दायरा भित्र हटाइएको सामग्रीको मात्रा सीमित छ, केवल उथले स्क्र्याचहरू छोडेर जुन पछि सफा कोटमा प्रवेश नगरी राम्रो घर्षण प्रदान गर्ने पालिशिंग मोमले सजिलै मेटाउन सकिन्छ।
यदि पेन्ट सतहमा मध्यम सुन्तलाको बोक्रा छ भने, वा यदि पुरानो पेन्ट सतहलाई टाँस्ने सुधार गर्न रफ बनाउन आवश्यक छ भने, 1,500 देखि 2,000 ग्रिटले परिष्करण दक्षता र सतहको चिल्लोपन बीचको तुलनात्मक रूपमा सन्तुलित सम्झौता प्रदान गर्दछ। गम्भीर सुन्तलाको बोक्रा, देख्न सकिने दानेदार प्रोट्रसन्स, वा प्रारम्भिक रूपमा गहिरो स्यान्डिङ चिन्हहरू समतल गर्ने आवश्यकतासँग व्यवहार गर्दा, 1,000 देखि 1,500 ग्रिटले सुरुवाती ग्रिटको रूपमा काम गर्न सक्छ। यस चरणमा छोडिएका स्यान्डिङ चिन्हहरू गहिरो छन् र बिस्तारै उच्च-ग्रिट स्यान्डपेपरको माध्यमबाट ट्रान्जिसन गरिनुपर्दछ र तिनीहरूलाई हटाउनको लागि राम्ररी पालिस गर्नुपर्छ।
क्रमिक संक्रमण र भिजेको स्यान्डिङ सिद्धान्तहरू
प्रारम्भिक ग्रिट दायरा छानिएको भएता पनि, एक चरण-दर-चरण प्रगति राम्रो स्यान्डिङ अपरेशनहरूमा अनुसरण गर्न लायक प्रक्रिया हो। उदाहरणका लागि, 1,000-ग्रिटबाट सुरु गरी 1,500-ग्रिट, 2,000-ग्रिट, र त्यसपछि 3,000-ग्रिट मार्फत क्रमिक रूपमा अगाडि बढ्दै, प्रत्येक चरणले पालिशिङ चरणमा स्थिर, एकसमान ऐना-जस्तो फिनिश सुनिश्चित गर्न अघिल्लो चरणले छोडेका स्क्र्याचहरूलाई राम्ररी हटाउनु पर्छ। यस प्रक्रियामा, अन्तिम परिणाम धेरै हदसम्म उच्च-ग्रिट स्यान्डपेपरको परिष्करण स्तरमा निर्भर गर्दछ; ग्रिटहरू वा छाड्ने चरणहरू बीचको अत्याधिक अन्तरले राम्रो ग्रिटहरूलाई मोटो खरोंचहरू ढाक्नबाट रोक्न सक्छ, जसले गर्दा पालिस गर्ने समय बढ्छ।
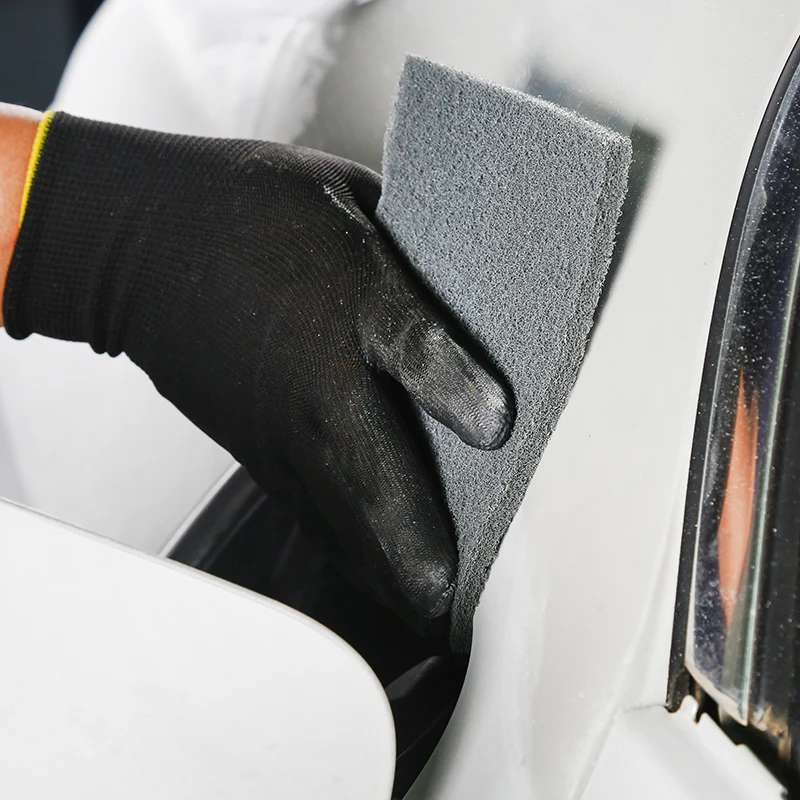
राम्रोसँग स्यान्डिङ गर्दा पानी प्रयोग गर्नु उपयुक्त हुन्छ। सफा पानीले स्नेहक र शीतलकको रूपमा काम गर्छ, स्यान्डपेपर जम्मा हुने सम्भावनालाई कम गर्छ र सुख्खा स्यान्डिङको समयमा स्थानीयकृत ओभर तातो हुनबाट जोगाउँछ — जसले पेन्ट फिनिसलाई आफ्नो चमक गुमाउन सक्छ वा जलाउन सक्छ — साथै धुलो जम्मा हुने अवस्थालाई पनि कम गर्छ। स्यान्डिङ गर्दा, दबाब समान रूपमा वितरण गर्न लचिलो स्यान्डिङ प्याड वा स्पन्ज ब्लक प्रयोग गर्न सिफारिस गरिन्छ। एउटै दिशामा सीधा रेखाहरू वा क्रिसक्रस ढाँचाहरूमा बालुवा अनियमित गोलाकार गतिहरूको कारणले गर्दा अनियमित घुमाउरो चिन्हहरू कम गर्न। पेन्ट फिलिम प्यानलको किनारमा र बेन्ड लाइनहरूमा पातलो हुन्छ; त्यसैले, काम नम्रतापूर्वक प्रदर्शन गर्नुपर्छ। क्षेत्र सुख्खा पुछ्नुहोस् र प्रत्येक दस वा सो पास पछि यसलाई निरीक्षण गर्नुहोस्; माथिको कोटमा छिर्न सक्ने ओभर-सेन्डिङ रोक्नको लागि दोषहरू हटाउने पुष्टि भएपछि रोक्नुहोस्। प्रयोग गर्दाउच्च-ग्रिट स्यान्डपेपरयी कमजोर क्षेत्रहरूमा, दबाब र पासहरूको संख्या दुवै नियन्त्रण गर्न विशेष गरी महत्त्वपूर्ण छ।
विभिन्न पेन्ट सतह अवस्थाहरूको उपचारको लागि सन्दर्भ
केवल थोरै सुन्तलाको बोक्रा वा छरिएको धुलोको दागहरू भएका भर्खरै चित्रित सतहहरूका लागि, 2,000-ग्रिट स्यान्डपेपरसँग भिजेको स्यान्डिङको साथ सुरु गर्नुहोस्। जब उच्च चमक आवश्यक हुन्छ, 3,000-ग्रिटसँग भिजेको स्यान्डिङ पछि, 5,000- 7,000-ग्रिट अल्ट्रा-फाइन स्यान्डपेपर वा कपास पालिस गर्ने प्रयोग गरेर सतहलाई थप परिष्कृत गर्नुहोस्। यस चरणमा, को भूमिकाउच्च-ग्रिट स्यान्डपेपरदोष सुधारबाट चमक तयारीको लागि अन्तिम उपकरणको रूपमा सेवामा परिवर्तन हुन्छ। पुरानो पेन्टवर्कलाई पुन: परिष्कृत गर्दा, जहाँ पेन्ट फिल्मको मोटाई र अवस्था अज्ञात छ, सब्सट्रेट प्रवेश गर्ने जोखिमबाट बच्न ग्रिट साइज घटाउने कि नगर्ने निर्णय गर्नु अघि 2,500-ग्रिटमा परीक्षण स्यान्डिङको साथ सुरु गर्न सल्लाह दिइन्छ।
व्यावसायिक शरीर र पेन्ट पसलहरूमा सामान्य फाइन-सेन्डिङ अनुक्रम निम्नानुसार छ: सुन्तलाको बोक्रा र धुलोको दागहरू सम्बोधन गर्न 1,500-ग्रिट प्रयोग गर्नुहोस्; 2,000- 3,000-ग्रिट भिजेको स्यान्डिङको साथ सतहलाई क्रमिक रूपमा परिष्कृत गर्नुहोस्; र त्यसपछि मोटो, मध्यम, र मिरर-फिनिस मोम प्रयोग गरेर तीन-चरण पालिश गर्ने प्रक्रियाको साथ समाप्त गर्नुहोस्। यस प्रक्रियाले सामान्यतया समाप्त रंग सतहलाई यसको मूल कारखाना चमक स्तरमा पुनर्स्थापित गर्दछ।
DMS सारांश
छनोटको लागि कुनै एक-आकार-फिट-सबै जवाफ छैनउच्च-ग्रिट स्यान्डपेपर, निर्णय पेन्ट सतहको वास्तविक अवस्था, प्राविधिकको प्रविधि, र चमकको इच्छित स्तरको व्यापक मूल्याङ्कनमा आधारित हुनुपर्छ। उपयुक्त ग्रिट चयन, उचित चरण-दर-चरण प्रगति, र लगातार, नियन्त्रित प्रविधिको साथ, फाइन-स्यान्डिङ प्रक्रियाले स्पष्ट कोटको सुरक्षा गर्दा पेन्ट सतहको अन्तिम अप्टिकल उपस्थितिको लागि ठोस आधार बनाउन सक्छ।
सम्बन्धित समाचार
- वेभ मार्क्स प्राप्त गर्दै हुनुहुन्छ? वायमेटिक स्यान्डपेपर प्रयोग गर्दा जाँच गर्न समस्याहरू
- कम धुलो स्यान्डिङको लागि इको-फ्रेंडली सिरेमिक स्यान्डपेपरका फाइदाहरू के हुन्?
- भिजेको स्यान्डपेपरमा वाटरप्रूफ कोटिंगको पील गर्न के कारण हुन्छ? मुख्य उपयोग सुझावहरू
- सिरेमिक स्यान्डपेपर बनाम सिलिकन कार्बाइड स्यान्डपेपर: तपाइँको पीस गर्ने कामको लागि कसरी छनौट गर्ने
- किन एन्टि स्टेटिक फाइन स्यान्डपेपरले इलेक्ट्रोनिक्स निर्माणमा महत्त्व राख्छ
- के छिद्रपूर्ण धुलो-संकलन अटोमोटिभ स्यान्डपेपर स्विचको लायक छ?
मलाई एउटा सन्देश छोड्नुहोस्


समाचार सिफारिसहरू